在制造业呆了几年,生产计划永远在救火:要么缺料要么爆仓。做好生产计划这么难?有什么系统性的解决思路吗?
在车间待过几年的人,大多见过同一种场面。
周一晨会,产线要开了,装配工位空着两个料位。采购说供应商周五才能到,计划员当场被拉去救火。
到了月底,仓库又堆到通道都堵了。财务说资金压在呆滞料上,同样的计划员又被叫去挨批。
你如果管过生产,这种两头受气的滋味不会陌生。一边是料不够,一边是货太多,两个问题方向相反,好像互不相干。
你细想一下,这两个现象是不是总在同一个工厂里结伴出现。
往深一层看,缺料和爆仓往往是同一件事的两面。计划逻辑把"要什么、何时要、还差多少"算粗了或者算错了,前端的采购和后面的仓储就同时失控。
采购多买一点防缺料,仓库就涨。采购卡着点买,产线就停。这两个现象的根,常常长在同一个地方。
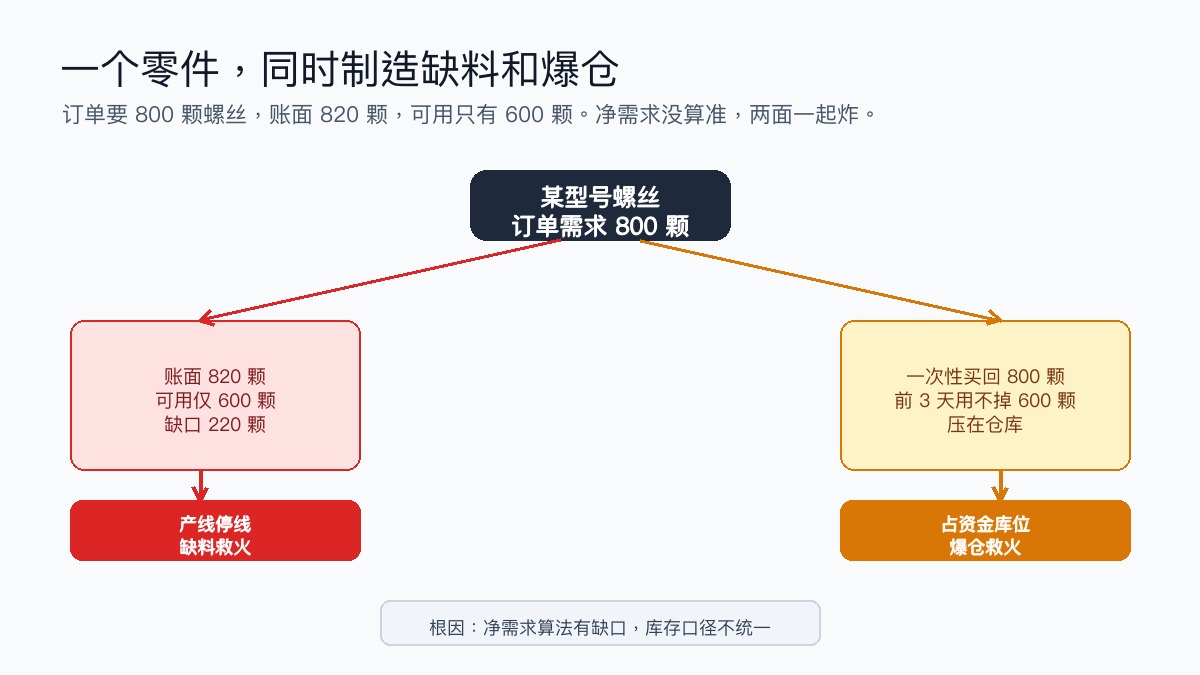
图1:一个零件,同时制造缺料和爆仓
很多人第一反应是换人。觉得计划员不够资深,或者市场太波动,或者 ERP 不好用。
这些都有影响,但都不是根。根在计划的方法和数据底座。
先说一个算账的例子,你大概率见过。
一张生产订单要装 100 台设备,每台用到 8 颗某型号螺丝,总共需要 800 颗。系统里显示库存有 820 颗,计划员就放心下了单。
结果到了装配那天,仓库只翻出 600 颗。差的 200 颗去哪了?
有的是别的工单已经预留没释放,有的是在质检待退,有的是丢在某个角落批次里没人动。账面 820,可用只有 600,这 220 颗的缺口,就是停线救火的直接原因。
这笔账还没完。800 颗要分 4 天到产线,第一天只需要 200 颗。
如果采购一口气把 800 颗全买回来,前三天用不掉的那 600 颗就堆在仓库,占着资金和库位。缺料和爆仓,在这一个零件上就同时发生了。
你算一下,一颗螺丝几毛钱,一千个品种每个多压一周,月底仓库和账面同时炸,一点也不奇怪。
所以做好生产计划,第一步不是上系统,是把"净需求"算准。
净需求的逻辑不复杂:总需要量,减去现有库存,减去在途还没到的,再减去已经被其他订单占掉的,最后加上安全库存的底线。
公式清楚,难的是每一步的数字都靠谱。
这就是第一类真因:计划逻辑靠拍脑袋。
不少工厂的周计划是计划员按经验排的,谁催得急先给谁,哪条线老板盯得紧先保哪条。
MPS(主生产计划)和 MRP(物料需求计划)这些工具在 ERP 里躺着,没人真正按它们的逻辑跑。需求一层层往下传,时间点和数量就都失真了。
这里有个反直觉的点。很多企业一缺料就加安全库存,每个零件多备一周的量。
短期看是防住了缺料,长期看是在往一个漏水的桶里加水。桶漏在哪?漏在需求算不准、节拍对不上。
水加得越多,月底爆仓越严重,资金占用越狠。安全库存是止痛药,不是治疗方案。
你如果去查你们仓库的呆滞料,多半能翻出一堆"当初怕缺料多买的"。
第二类真因在数据底座。上面那个螺丝的例子,账面 820 可用 600,差的就是数据没打通。
BOM(物料清单)如果层级不准,展开出来的需求本来就错。库存如果只有总数没有库位和批次,仓库明明有料,系统不知道在哪。
在制品如果没回写,车间正在做的那批算不进可用量,计划就会重复下单。
我见过一个现场,仓库说账上有料,产线说找不到。第一反应是把仓库骂一顿。
往深一层看,是这批料被锁定在冻结库存里,因为上一张工单的质量待检还没放行。规则没在系统里设计清楚,人就只能靠记忆和微信群去对账。
这类问题,锅不该由仓库背,是流程和数据规则没搭好。
数据底座这件事,对小工厂尤其实在。你不想上大系统,至少先把三张表做对。
一张干净的 BOM,一张带库位和批次的库存表,一张在制和在途的状态表。这三张表准了,哪怕用 Excel,计划也能从救火变成按表办事。
我见过一个做五金的小厂,就靠这三张表和每周一次的齐套检查,把停线次数从每周三四次降到每月一两次。
第三类真因在执行反馈断了链。
计划下到车间,现场永远有意外。设备坏了,物料晚到,工艺要改。成熟的工厂会把变更回写到系统,下一轮计划用真实数据接着算。
很多工厂不是,现场为保交期先按口头变更干,系统单据事后补,补的时候已经忘了当初为什么改。
时间一长,账和实就对不上了。计划系统里说齐套了,现场说还差两件。
计划员慢慢就不信系统了,回到拍脑袋。这就形成一个恶性循环:数据越不准,越靠经验;越靠经验,数据越没人维护。
救火就从偶发变成常态。你身边那个总在救火的老计划员,很可能不是能力问题,是被这套循环磨没了信心。
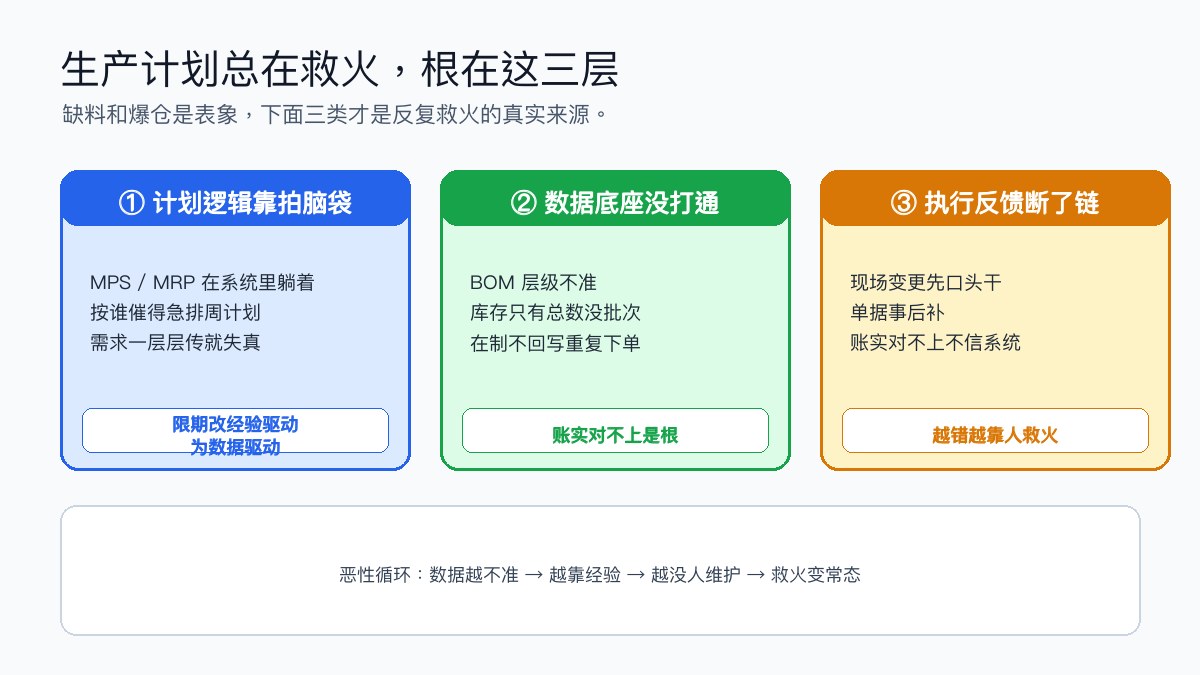
图2:生产计划总在救火,根在这三层
说清楚三类真因,系统性思路也就出来了。它是一套三层闭环,不是某一个神级软件。
第一层,算准需求。把 MPS 真正用起来,按客户订单和预测排出未来几周到底要产什么。
计划要有滚动窗口,这周定死、下周微调、再下周只做参考。给计划一个冻结区,冻住的部分不再随意改,波动就被挡在前端,不会一路冲到产线。
这层做好了,前端采购就不用天天猜。
第二层,打通数据。齐套性检查要在下单前做,而不是装配当天做。
系统得能算出"这张工单需要的全部物料,此刻真正可用的有多少、缺口在哪、哪天能补齐"。可用库存的定义必须统一:在库加在途,减去已分配,减去冻结和待检,再留安全底线。
这个口径不一致,前面所有算法都是空转。
第三层,闭环纠偏。执行过程里的每一次变更、每一次完工、每一次不良,都要回写到数据底座。
计划不是下完就完了,它要跟着现场的真实节奏滚动修订。这一层做起来,计划才会越跑越准,救火才会越来越少。
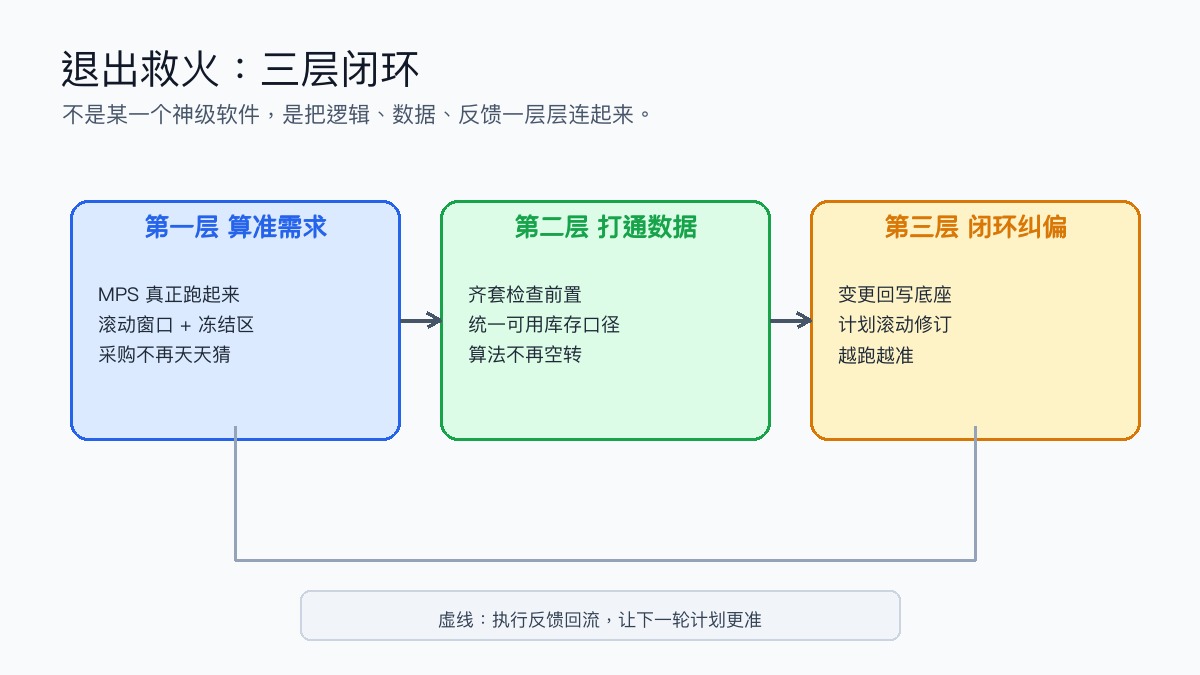
图3:退出救火,三层闭环
落到企业身上,这套思路不必一步到位。按规模分三步更现实。
年产值几千万的小厂,先把 Excel 三张表做准,配上滚动计划和齐套检查的手工纪律。这一步不花一分钱买软件,先把逻辑跑顺。
很多厂的救火,走到这就消掉一大半。你要做的就是这周开始,每周五把下周三的工单拉出来做一次齐套核对。
上了规模的中型工厂,上 MRP 之前先洗数据。BOM 层级、库存账、在制状态,哪一项脏先治哪一项。
数据没洗干净就上系统,系统只是把错误算得更快更准。你不妨先挑一条最痛的产品线做试点,别全线铺开。
复杂产品和多工厂的企业,才需要考虑 MES 和 APS 补齐排产和执行的颗粒度,再用低代码把计划、齐套、变更这些环节缝起来。
像织信这类支持搭生产计划类应用的平台,价值不在替你算,而在把 BOM、库存、订单这些本就散在各处的数据,按你的业务逻辑连成一张网,让计划员少做对账、多做判断。
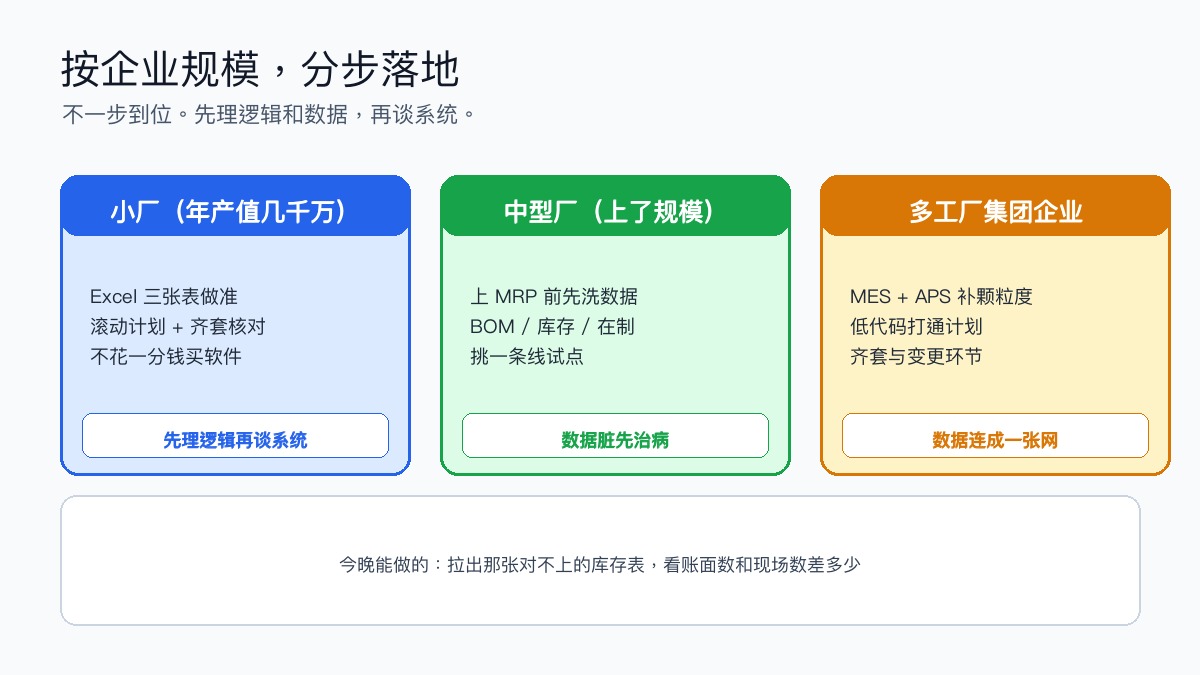
图4:按企业规模,分步落地
回到开头那句话。生产计划永远在救火,锅不该全由计划员背。
缺料和爆仓是同一个根因的两面,根在计划逻辑粗、数据底座散、执行反馈断。把这三件事按三层闭环一层层理,救火会慢慢变成例行。
系统能帮上忙,但它替不了你把逻辑和数据先理顺这一步。
你如果正被救火折磨,先别急着换系统。今晚把那张总是对不上的库存表拉出来,看一眼账面数和现场数差多少。
那个差额,就是你救火频率的真实刻度。
版权声明:本文内容由网络用户投稿,版权归原作者所有,本站不拥有其著作权,亦不承担相应法律责任。如果您发现本站中有涉嫌抄袭或描述失实的内容,请联系邮箱:hopper@cornerstone365.cn 处理,核实后本网站将在24小时内删除。
相关文章推荐
- 1 ERP系统是什么?能起到什么作用?
- 2 erp系统有哪些功能模块?
- 3 汽配erp管理软件有哪些公司提供解决方案?
- 4 跨境电商erp是什么意思啊,跨境电商erp系统有哪些功能模块?
- 5 一次性买断的跨境erp系统多少钱一套?
- 6 制造业erp管理系统有哪些,如何选?
- 7 国产工业软件很难做出来吗?
- 8 ERP系统是什么?国内比较好的ERP系统有哪些以及多少钱一套?
- 9 ERP生产管理软件哪家好?
- 10 一文看懂:外贸ERP管理系统是什么,如何选,有哪些?
- 11 普适性强的ERP/MES系统为什么难选?4种挑选方案教你避坑
- 12 ERP是什么?
- 13 erp系统设计与开发:独自一人开发一整套ERP系统是什么水平?
- 14 生产制造型企业如何选择ERP?
- 15 选择ERP系统需要避免哪些坑?
最近更新
ERP管理系统都包含哪些功能模块?
以织信ERP举例,织信ERP管理系统是一款集成化的企业资源管理系统,它可以帮助企业实现人、财、物、产、供、销的一体化管理,提高企业运营效率,降低运营成本。
核心模块
· 采购管理:支持从采购申请、供应商选择、采购订单下达、到货检验到入库的全流程管理。
· 销售管理:实现从客户管理、销售报价、销售订单、发货管理到应收账款的全流程跟踪。
· 库存管理:支持实时库存监控、库存预警、库存盘点和库存调拨等功能。
· 生产管理:支持从生产计划制定、物料需求计划(MRP)生成、生产任务下达、生产过程跟踪到产品入库的全流程管理。
· 财务管理:实现企业财务核算和财务管理的一体化,支持总账管理、应收账款管理、应付账款管理、成本核算、财务报表等功能。
· 人力资源管理:涵盖员工招聘、培训、绩效、薪酬等方面的管理,帮助企业实现人力资源的优化配置和高效管理。
织信ERP管理系统基于低代码平台开发,具有高度的灵活性和可扩展性。企业可以根据自身业务需求,通过拖拽式操作自定义业务流程和表单,快速适应业务变化。系统支持与其他业务系统的集成,如OA、CRM等,实现数据共享和流程协同。
各行业用户的共同选择



客服电话
0755-86660062
获取您的专属数字化方案