工艺路线、工艺流程、工序、工步到底有什么区别?一次讲清
查阅工艺文件,或使用ERP安排生产、使用MES管理车间时,经常会遇到工艺路线、工艺流程、工序、工步这些术语。它们在文件和系统中的呈现方式不同,理解时需要分清各自描述的内容。
看文件时,好像都能理解。可真要编工艺、建系统,就会碰到一些不好回答的问题:在同一台加工中心上,从铣平面换成钻孔,要不要另划一道工序?工件翻面重新装夹,算什么?领料、搬运和等待,又该放在哪张流程图里?
这些问题会影响现场怎么派工、怎么报工,以及出了质量问题以后能不能查清加工过程。拆得太粗,一条完成记录交代不了实际做了什么;拆得太细,操作人员又要为每个小动作反复报工。
分清这四个概念,是为了把工艺要求写清楚,也让计划、生产和检验能够对得上。
这四个词该怎么分?下面以机械加工中一件铝合金阀体为例,从毛坯进车间讲到成品入库。例子只用于辨认概念,具体加工方案仍要由产品图样、毛坯状态和设备条件决定。
一、先分清:两种视图,两个作业层次
这四个词并不是从大到小排列的四级目录。
工艺路线规定产品经过哪些工序、按什么顺序执行,进入系统后还会关联工作中心等资源。工艺流程通常用来描述加工或生产各环节的衔接,有些企业把它与路线当近义词,有些则用流程图展示物料流转与分支。
两者没有统一的上下级关系。图中若还包括领料、排队、搬运和入库,讨论的已经是更完整的生产流程。这些环节影响交期,却不都属于直接改变工件的工艺过程。
工序和工步是在另一层回答问题:一道工作由谁、在哪里连续完成;这道工作内部又要加工哪些表面、使用哪些工具。
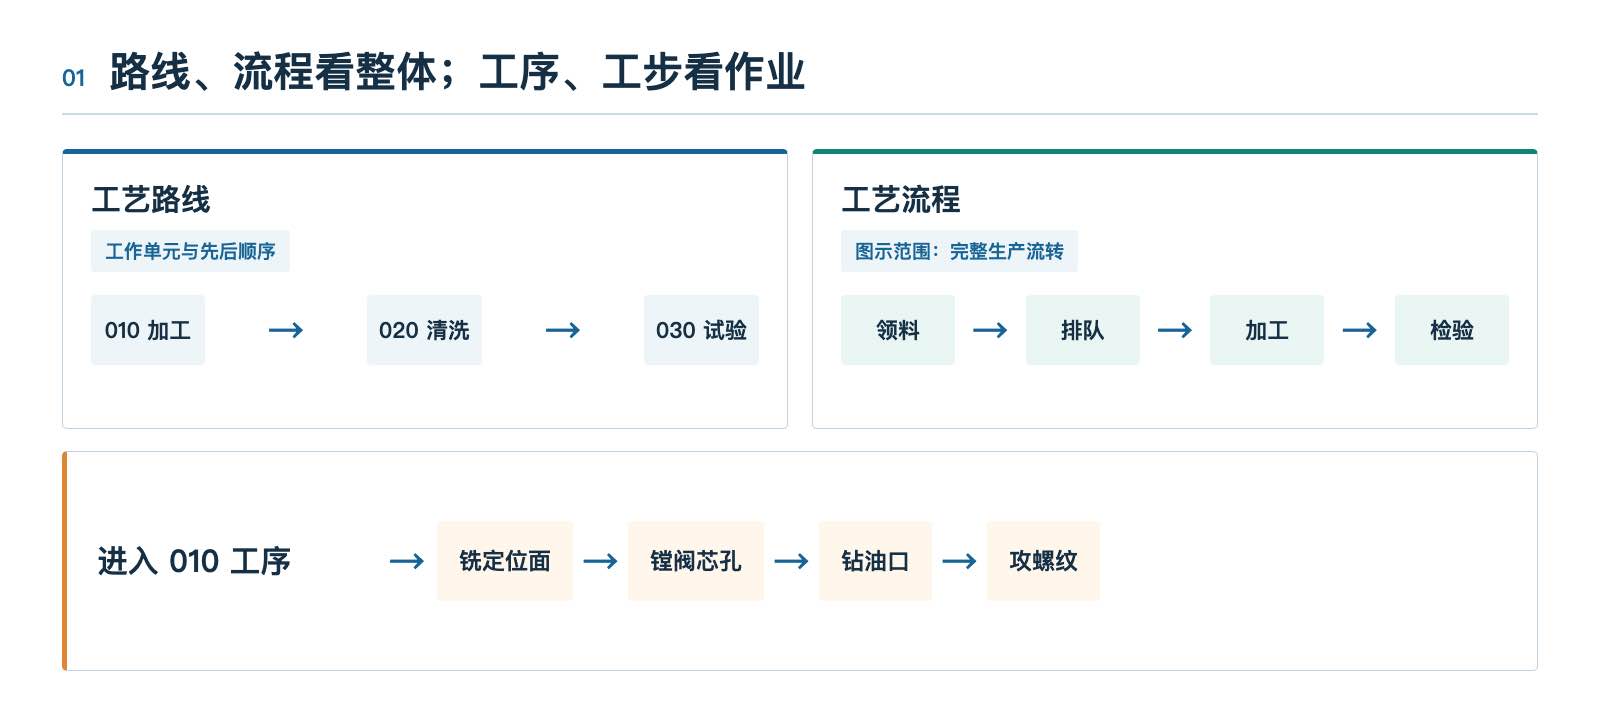
一张“工艺流程图”的具体含义,要由节点和文件范围判断。企业把叫法约定清楚,后面的路线、派工和追溯才有共同的依据。
二、同一件阀体,为什么要画路线和流程两张图
假设阀体毛坯已检验入厂,需要加工定位面、阀芯孔和油口,再去毛刺、清洗,最后做气密试验。工艺人员先给出一条示意路线:
| 工序号 | 工作内容 | 工作地 |
|---|---|---|
| 010 | 加工定位面、阀芯孔和油口 | 加工中心工位 |
| 020 | 去毛刺、清洗 | 清洗工位 |
| 030 | 气密试验 | 试验工位 |
这就是一条工艺路线。计划员可以据此安排工作地和生产先后;企业还可能在每道工序下维护工时、工装、检验要求、适用版本等信息。路线并非只有三个名称,但它首先要让人知道:下一段工作是什么,由哪里承担。
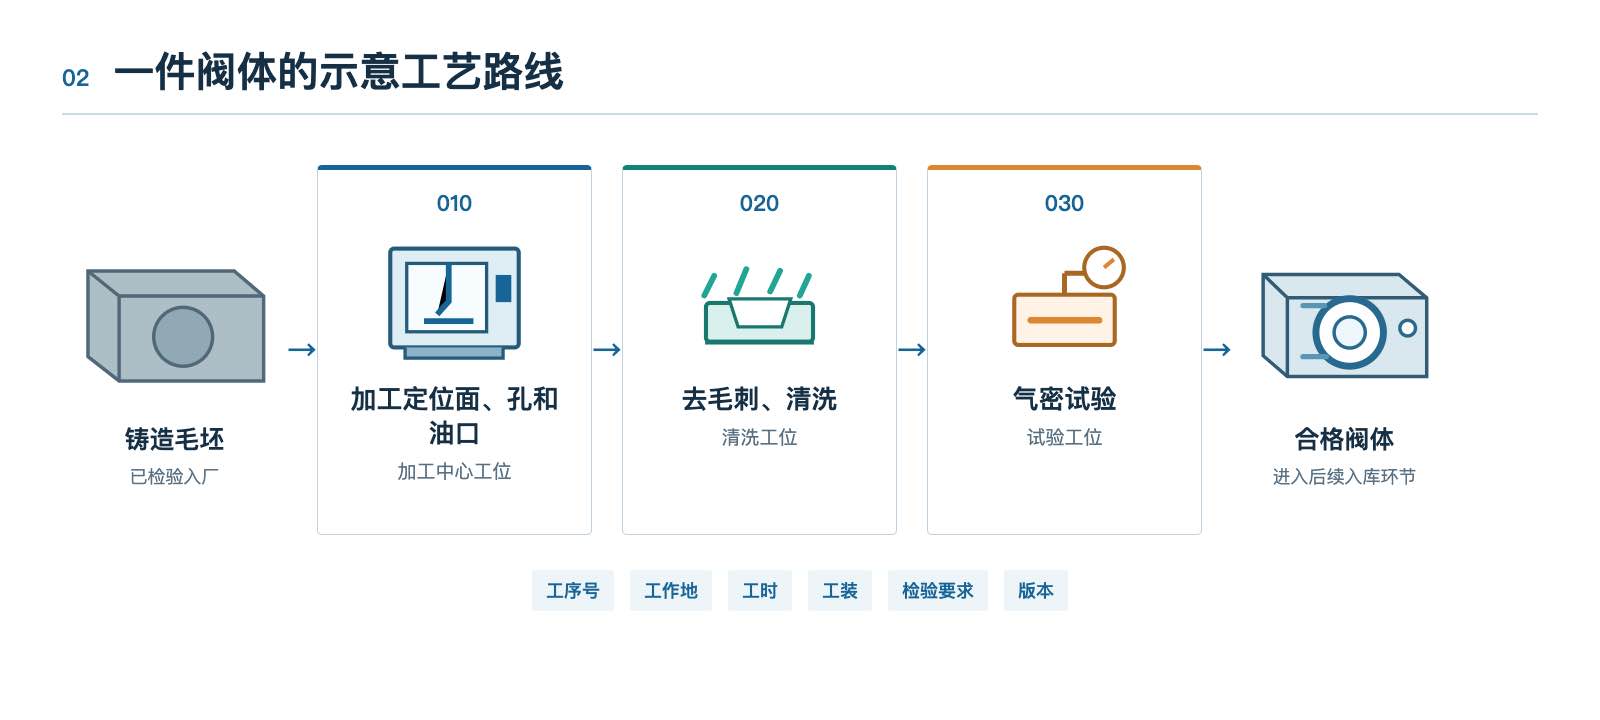
路线写到“030气密试验”就结束了吗?如果试验合格,可以按规定办理后续入库;如果不合格,阀体需要隔离,查明原因,再按批准的处置结论返工、返修或报废。它还可能在010之后等清洗工位有空。这些等待、转运和分支,单看工序顺序表是看不出来的。
为了解释产品怎样走完车间,可以再画一张生产流程图:领料、排队、010加工、转运、020清洗、030试验;试验结果在此分流。合格品进入后续入库环节,不合格品进入隔离评审。返工或返修后的产品从哪里重新进入主线,应由具体处置方案规定,不能在示意图里替它作决定。
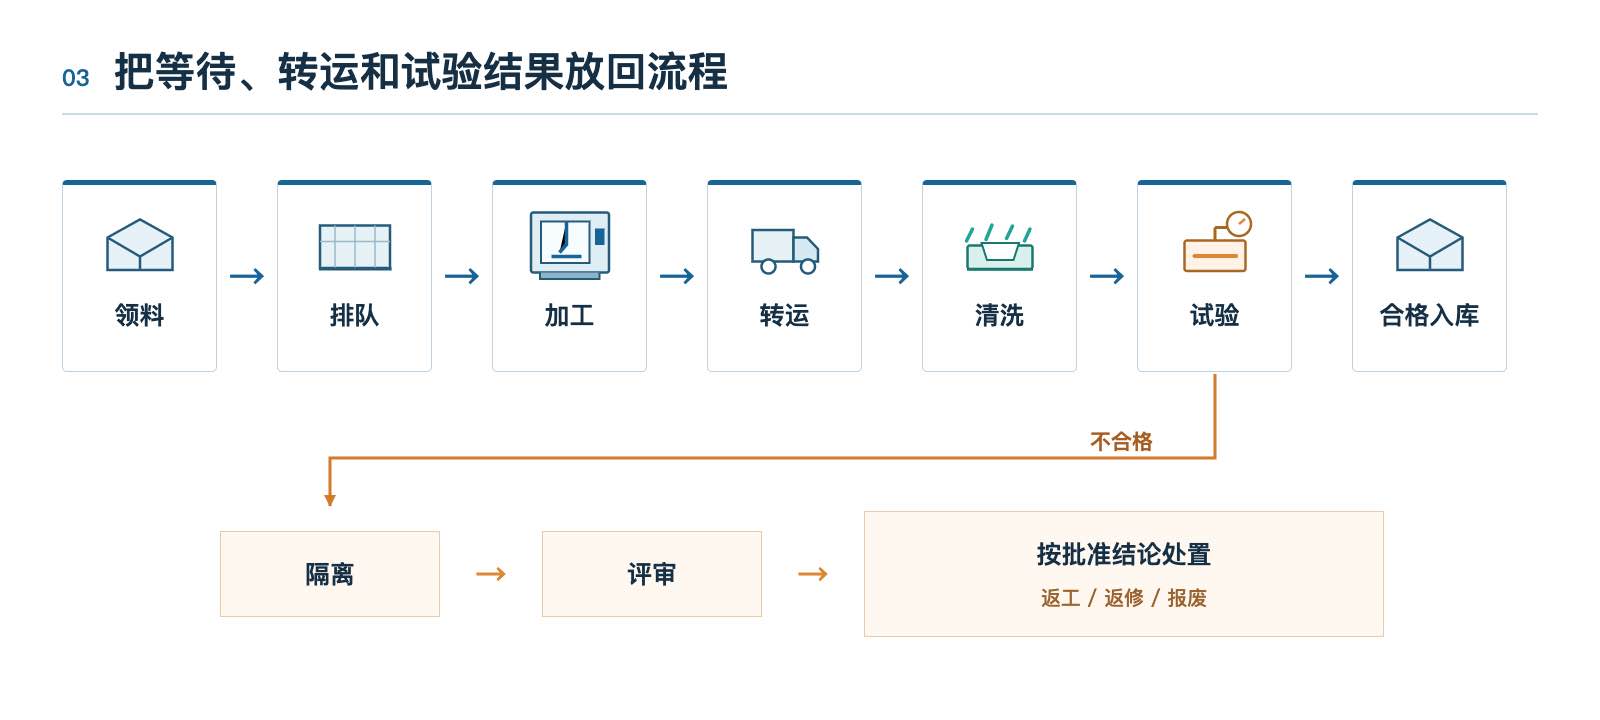
两张图解决的是不同问题。安排工作中心、估算工时,需要路线中的工序和资源信息;分析在制品为什么堆在清洗工位前、试验失败后怎么流转,需要完整流程中的等待与分支。加工只用了几分钟,产品却等了半天,这种差别正是流程分析要找出来的。
三、工序:换了刀,不一定换了一道工序
路线上的010、020、030是这个例子里的三道工序。机械加工里划分工序,要看加工对象、工作地,以及一人或一组人在那里是否连续完成这段工作。
阀体放到加工中心,操作者在同一工作地连续完成铣定位面、镗阀芯孔和钻攻油口。中间会换刀,也可能重新装夹,但这些动作本身不自动把010变成好几道工序。重新装夹可构成同一道工序内的不同安装;换刀是为后续加工做准备的动作。
阀体从加工中心交到清洗工位,工作地、设备和交接责任变了,另设020就有明确依据。若再交给试验工位做气密试验,030也可以独立安排、记录和放行。
同一台设备也可能承担不同工序。例如,一个零件粗加工后送去热处理,再回到原机床精加工,虽然设备相同,加工阶段和工作的连续性已经不同,通常应分开编制工序。
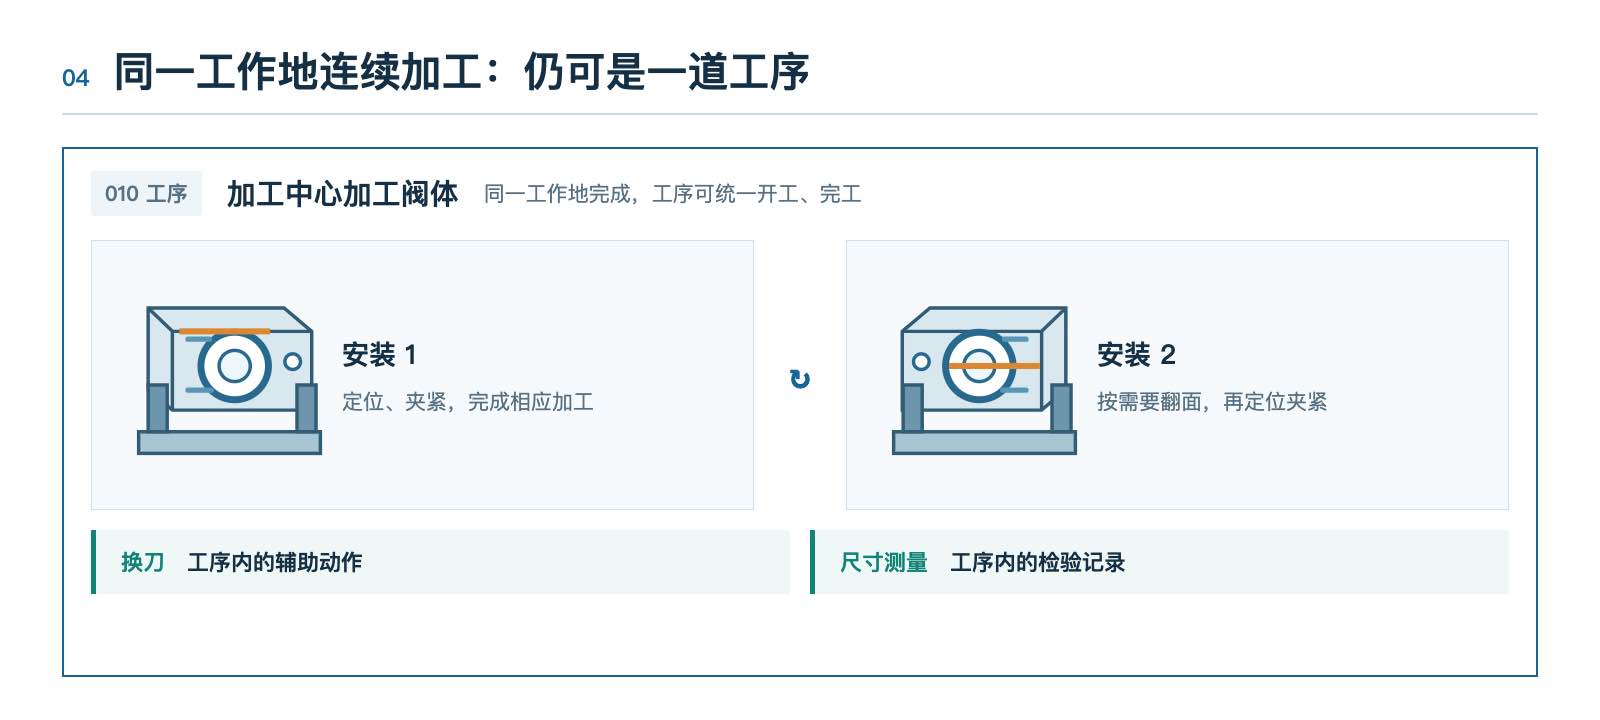
这里还有一个容易混淆的地方:工艺定义的工序,不等于系统必须采集的每个动作。 010可以是ERP/MES路线中的一道工序;它下面仍可记录换刀、装夹、首检和尺寸结果。是否单独派工、报工,要再看实际交接、成本核算和质量控制要求,不能仅凭动作名称决定。
四、工步:把一道工序内的加工要求讲清楚
把010定为一道工序,不等于工序卡上只写“加工阀体”四个字。操作者还需要知道先做什么、加工哪里、用什么工具、按什么要求检查。
在机械加工中,工步通常指加工表面和加工工具不变时,连续完成的那部分工序。有些工艺文件还将切削用量是否保持不变作为划分条件,因此编制时也要核对企业采用的规范。010内部的铣定位面、镗阀芯孔、钻油口、攻螺纹,涉及不同表面或工具,可分别编制工步,再配上相应的刀具、参数和检验要求。
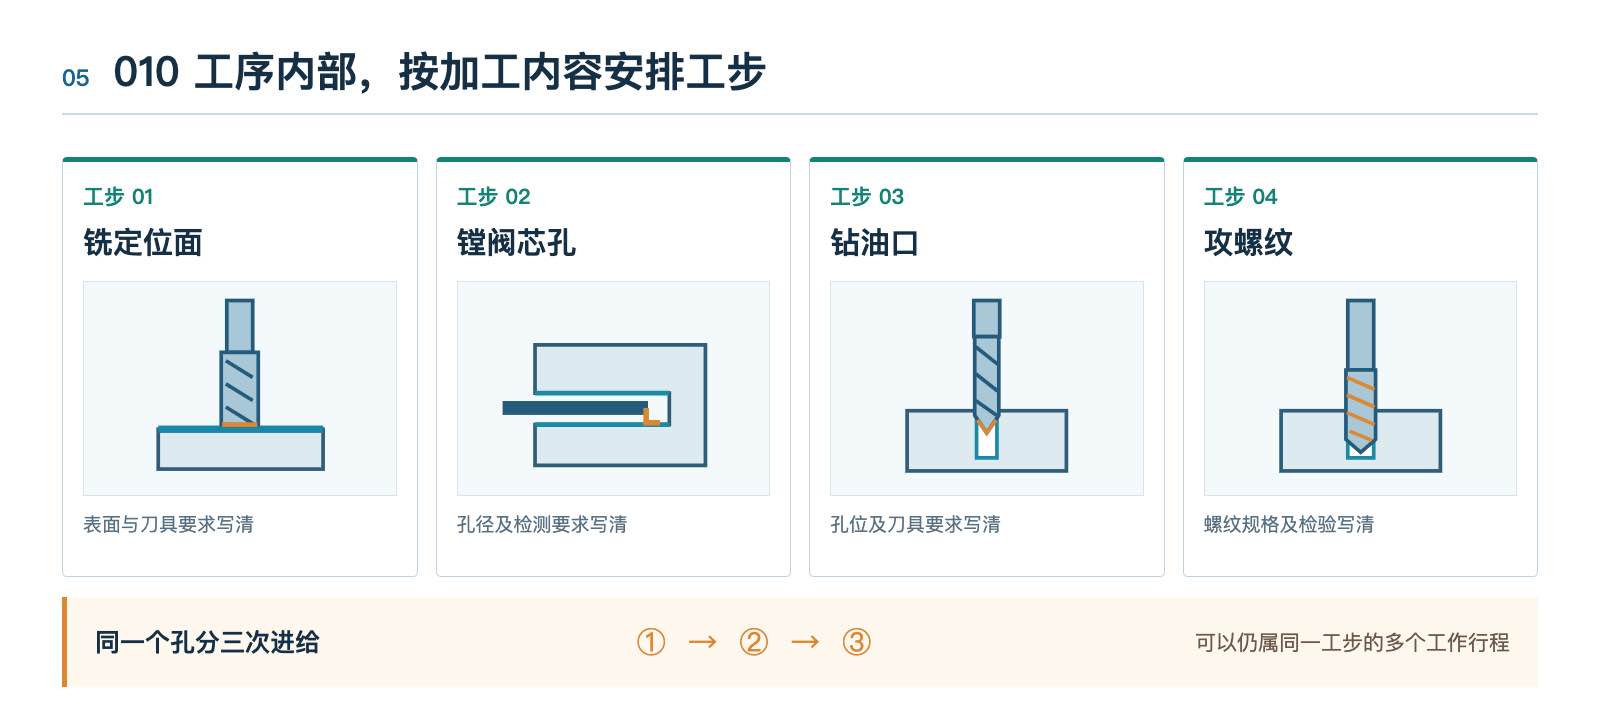
假如镗同一个孔需要多次切削,并不意味着每切削一次都多一道工步。刀具按加工进给速度完成一次切削,是更细的工作行程;快速靠近工件或退刀不能一并算进去。粗镗和精镗若换了刀具、加工要求也不同,就应把各自要求分清。装夹、换刀、测量则分别涉及安装、辅助动作和检验记录。
遇到一项动作拿不准时,可以沿着这件阀体往下检查:
先看工作地和连续性。 从加工中心转到清洗工位,通常需要另划工序;同一设备上的工作若被另一加工阶段隔开,也不能只凭“设备没变”就合并。
再看定位和夹紧。 阀体取下、翻面后重新定位夹紧,形成另一次安装;如果仍在同一工作地连续加工,可以属于原工序。
然后看加工表面和工具。 从铣定位面转到钻油口,后续加工进入不同工步。自动换刀这个动作本身属于辅助动作,不单独算一个加工工步。
最后看是否只是重复切削。 同一孔用同一刀具、按同一工步要求分多次进给完成,可以包含多个工作行程。
五、进了ERP和MES,别让三个“010”各说各话
概念解释清楚后,还有一步容易被忽略:同一段工作在工艺文件、ERP和MES里要能对应。
例如工艺文件把加工中心作业编为010,ERP用“10机加工”排产,MES却把铣面、镗孔、钻孔设成三道独立工序。计划员按ERP的一道工序算负荷,操作者按MES的三个节点报工,检验结果又记在工艺卡的010下。追一件不合格品时,得先把这几个编号重新对起来。
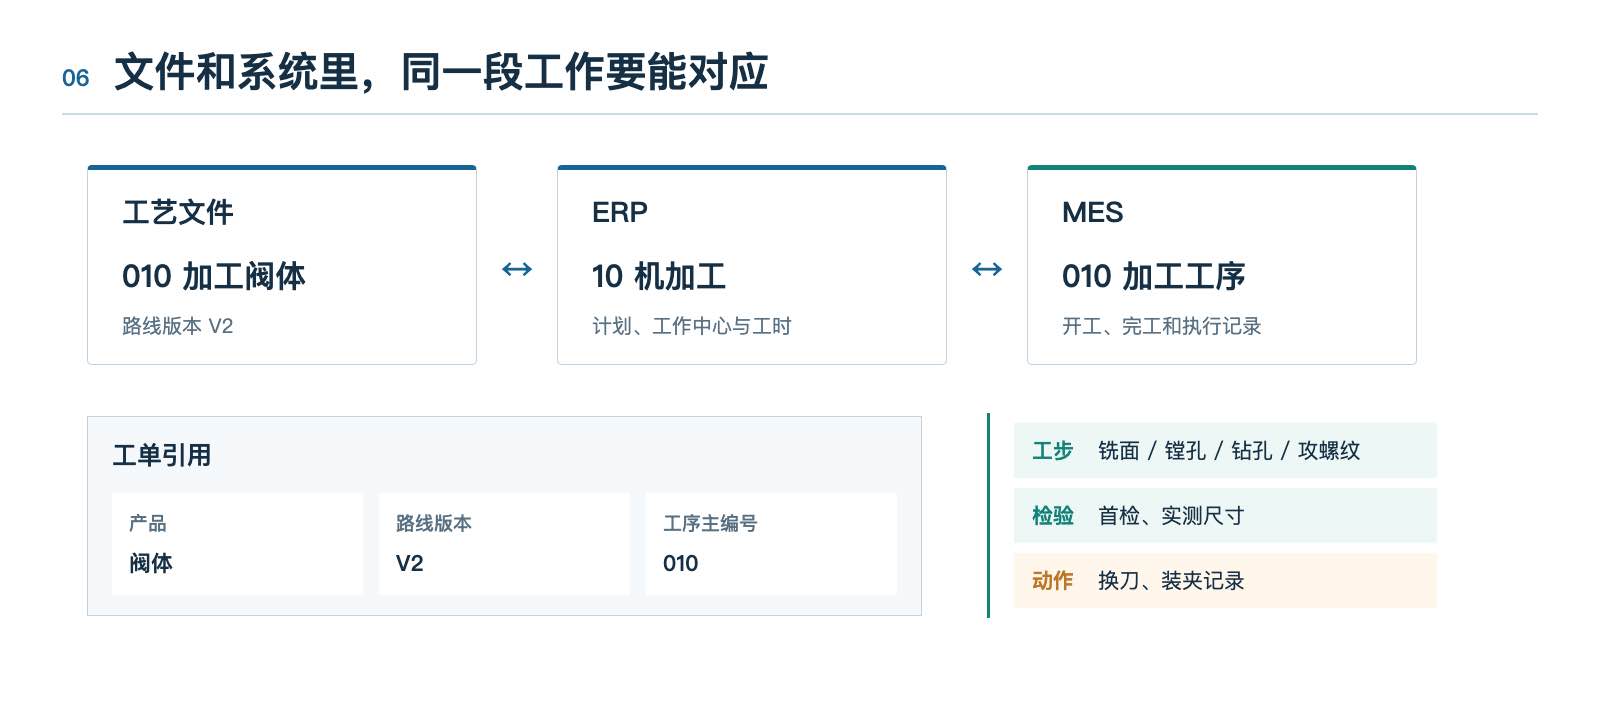
实施时至少约定三件事:工艺路线由谁维护、哪个版本对当前工单有效;工序主编号如何跨系统对应;哪些动作需要独立完工确认,哪些只需要留下过程记录。 MES可以比ERP记录得更细,两个系统也不必采用完全相同的节点数量。但必须建立明确的对应关系,让工步、测量结果和完工数量能汇总到相应的主工序。否则,把三个子节点各报一遍,可能被误算成三次完工。
这些对应关系,也可以成为企业用织信低代码搭建生产管理应用的起点。以这件阀体为例,可以分别建立工艺路线、工序、工步和执行记录数据表,通过关联记录把它们连接起来:路线下有010、020、030,010下面有具体工步,报工和检验记录再关联到相应工单、工序及工艺版本。
这样配置后,工艺人员维护加工要求,现场人员填写执行结果,质量人员沿着记录查找加工和检验依据,不必把所有内容塞进一张备注表。对于试验不合格的阀体,还可以结合织信的表单与工作流,按企业规则配置隔离登记、评审和处置任务,让异常有记录,也有后续处理。
这里需要先由企业确定工序划分、工艺版本引用和放行规则,再在织信中完成配置。平台提供数据关联和流程搭建能力,具体加工方案仍要由工艺人员确认。企业可以先选一条现有路线试做,检查工单、报工和检验是否能够逐项对应,再逐步扩展到其他产品。
现在再回头看这四个词:路线排出工作单元及先后,流程展示产品如何流转;工序划出连续完成的一段工作,工步说明这段工作具体加工什么。
拿一张现用工艺卡检查一下:它有没有交代工序顺序和工作地?一道工序里的装夹与加工内容是否分清?报工和检验记录能否找到对应的工序及版本?这三项能够对上,四个概念就已经用到了实际管理中。
版权声明:本文内容由网络用户投稿,版权归原作者所有,本站不拥有其著作权,亦不承担相应法律责任。如果您发现本站中有涉嫌抄袭或描述失实的内容,请联系邮箱:hopper@cornerstone365.cn 处理,核实后本网站将在24小时内删除。
相关文章推荐
- 1 如何做好生产管理?制造业生产管理系统解决方案!
- 2 制造业行业现状及智能生产管理系统一体化解决方案
- 3 如何快速开发一个简单实用的MES系统?
- 4 如何使用低代码平台快速开发一个MES系统?
- 5 什么是生产管理?制造企业想要做好生产管理应该怎么做?
- 6 MES生产管理系统都具备哪些功能?这9大功能你都用过吗?
- 7 哪个车间设备管理系统好用?
- 8 深度探讨:100人规模的生产车间,该如何进行员工管理?
- 9 资产设备管理系统的优势有哪些?
- 10 设备管理系统有哪些功能?
- 11 免费生产管理系统软件mes
- 12 企业安全生产管理系统包括哪几个方面?
- 13 生产管理系统的主要功能有哪些?
- 14 什么是设备管理系统?
- 15 企业生产管理流程不熟,感觉力不从心?只需4步全搞定
最近更新
织信MES生产管理系统:实现生产过程智能化管控
织信MES生产管理系统是一款专注于生产过程管理的系统,它可以帮助企业实现生产过程的智能化管控,提高生产效率,保证产品质量。
核心模块
· 生产计划与排程:支持根据销售订单和生产能力,制定合理的生产计划,提供高级排程算法。
· 生产执行管理:实现生产过程的实时监控和管理,支持生产工单的创建、下达、执行和完工管理。
· 质量管理:支持从原材料检验到成品检验的全流程质量管控,支持质量检验计划的制定、检验数据的采集和分析。
· 设备管理:支持设备台账管理、设备维护计划制定、设备故障报修和处理等功能。
· 物料管理:实现生产过程中的物料跟踪和控制,支持物料需求计划的生成、物料领用和消耗管理。
织信MES生产管理系统基于低代码平台开发,具有强大的集成能力和数据驱动的决策支持。系统支持与ERP、PLM、WMS等系统的无缝集成,实现数据共享和流程协同。通过实时数据采集和分析,系统提供多维度的生产数据分析报表,如生产效率分析、设备利用率分析、质量分析等。
各行业用户的共同选择



客服电话
0755-86660062
获取您的专属数字化方案