检验不合格后,返工返修工单怎么进入MES?
返工这两个字,听起来像把有问题的货拿回去再做一遍。真到系统建设时,事情没那么简单。
检验结果可能记在质量模块,生产任务在MES,库存又可能记在ERP或WMS。哪批东西不能继续流转、谁决定怎么处理、返完以后凭什么放行,这几件事要是没接上,系统就只能记录“发生过不合格”,回答不了“后来怎么样了”。
所以,先别急着找MES里的“新建返工单”按钮。我们把这条业务从检验结果开始,顺着往后捋一遍。
检验判了不合格,不等于已经决定返工
检验员发现问题,首先得把问题落到具体对象上:哪张生产工单、哪道工序、哪批或哪几件产品、涉及多少件、依据哪版检验要求判定。只写一句“尺寸不合格”,下一位接手的人很难知道该拦住谁。
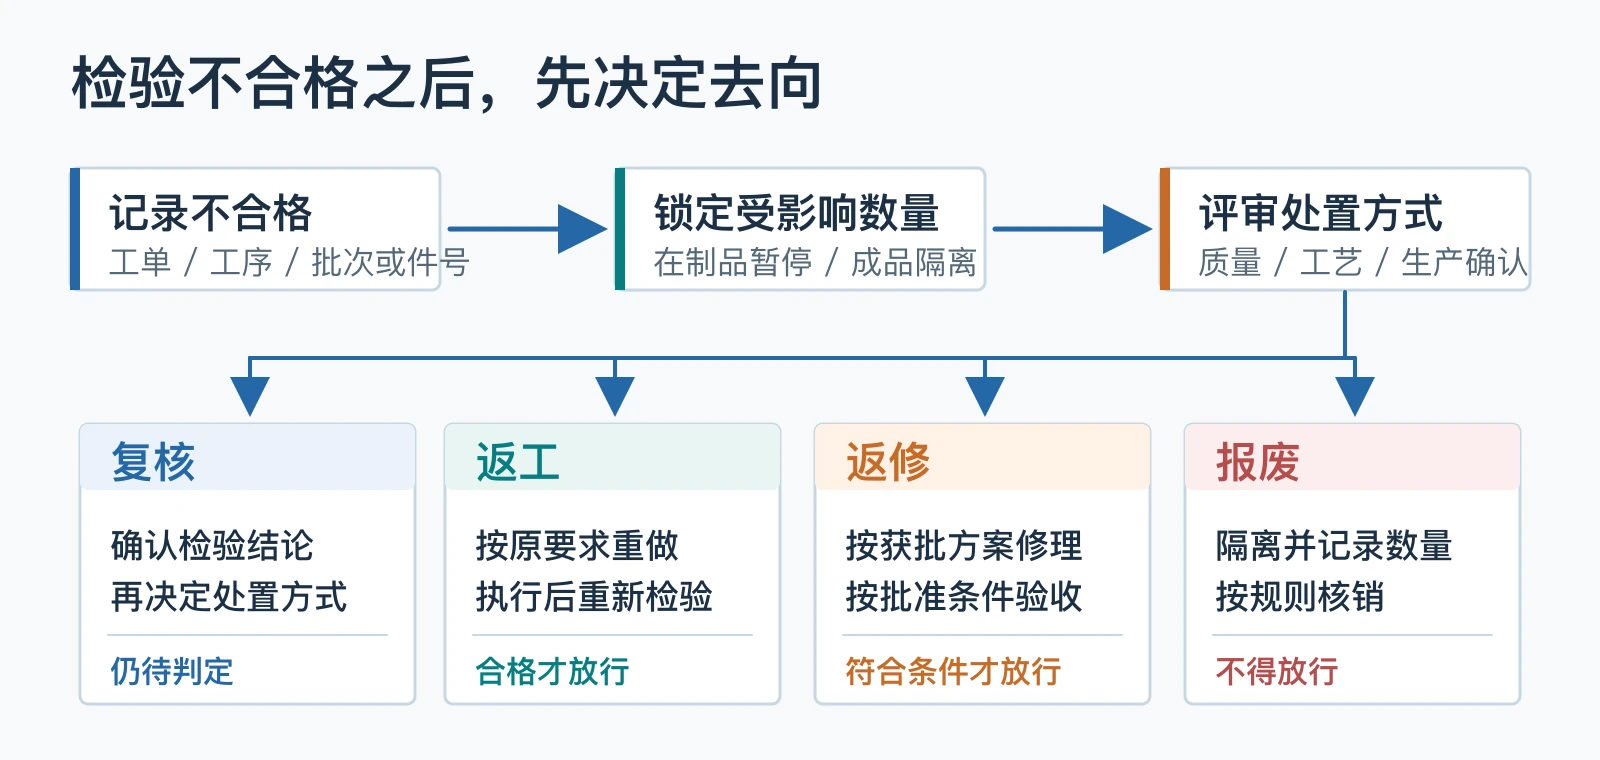
接着还要分清,产品现在在哪儿。仍在工序间的在制品,重点是别让受影响的部分继续往下做;已经完工入库的成品,则要看能否先从可用库存里隔离出来。检验不合格是一个结果,暂停流转或隔离库存是后续动作,不能因为页面显示红色,就默认实物也被管住了。
然后才轮到处置决定。需要复核的先复核;能返工的,确定返工方法和复检要求;不能返工的,按企业规则走报废或其他批准的处置。
现场有时把“返工”“返修”混着说,但两者要解决的问题并不完全相同。返工是把产品重新做到原来的要求;返修则可能是修到预定用途下可以接受,未必完全符合原要求。后者尤其要写清批准条件和放行依据,必要时还要按合同或行业要求取得客户同意。系统不能只留一个“处理完成”,让两种结果走同一条放行规则。
质量、工艺和生产各自负责什么,也得定下来。MES可以提醒、流转和记录,但不能凭一个“不合格”标记,就把整批货自动派去返工。处置决定明确后,系统才有依据把它变成车间能执行、事后能追查的任务。
返工任务得认得原来的工单
返工单如果只写“产品A,返工4件”,车间也许能开工,后面却很难对账:这4件原本属于哪张工单?哪次检验发现的问题?返工用了什么料,做完又回到哪一步?
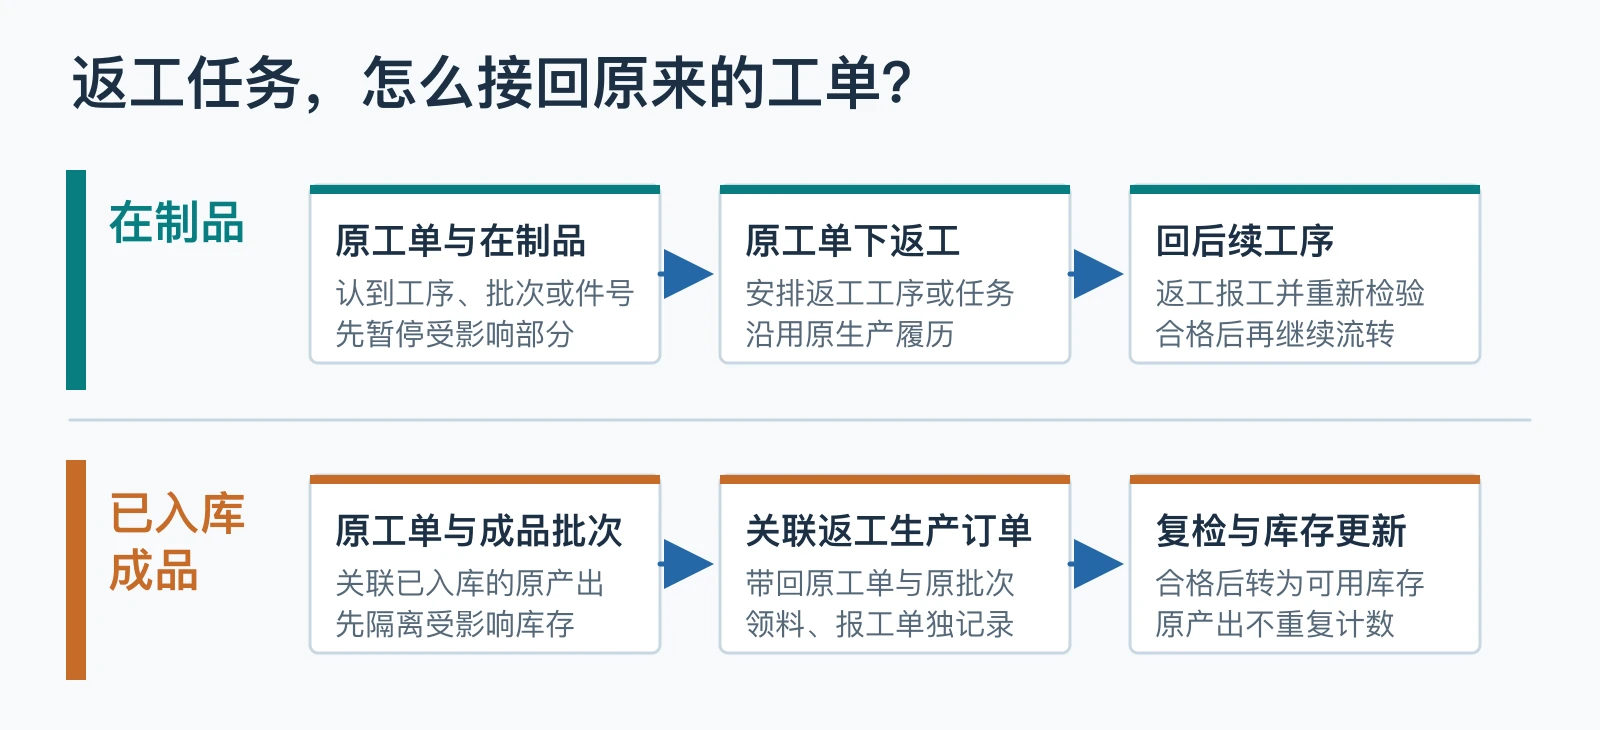
所以至少要把原工单、工序或批次、不合格记录、待处理数量和返工任务关联起来。需要按件追溯的产品,还要认到序列号。若处置决定是返修,执行任务里还应带上获批的修理方案和专门的验收条件。后来多用了物料、发生报废或增加了工时,也应记在这次处理上,不能混进正常生产记录里找不回来。
具体怎么进MES,要看问题出现在哪个阶段。
如果产品还在生产途中,系统可以在原工单下安排返工工序或补做任务,让这批在制品处理完再回到后续工序。若产品已经完工入库,返工需要重新领用、报工和单独核算,就可能要开一张关联原工单和原批次的返工生产订单。两种做法不必硬选一个当标准答案,关键是原来的生产履历不能丢,返工也不能被算成凭空多生产了一批货。
这类关系用低代码搭建时,不是加一张“返工申请表”就结束了。以织信为例,数据表可以关联工单、检验记录与返工任务,工作流可以承接评审和批准,权限能限定谁作出处置决定。表单是入口,原单关系和状态变化才是这件事的骨架。
返完了,还要把数量算对
拿一批100件、全部检验的产品举个简单例子:94件首次合格,6件不合格。质量评审后,4件返工,2件报废;4件返工品再次检验,全部合格。
最后可放行的数量是94加4,等于98件,不是100件,也不是把返工报工的4件再加到原来的100件上,算出104件。原工单的产出、首次合格数、返工投入数、复检合格数和报废数,说的是不同事情。系统如果只留一个“完成数量”,迟早有人要拿Excel重算。
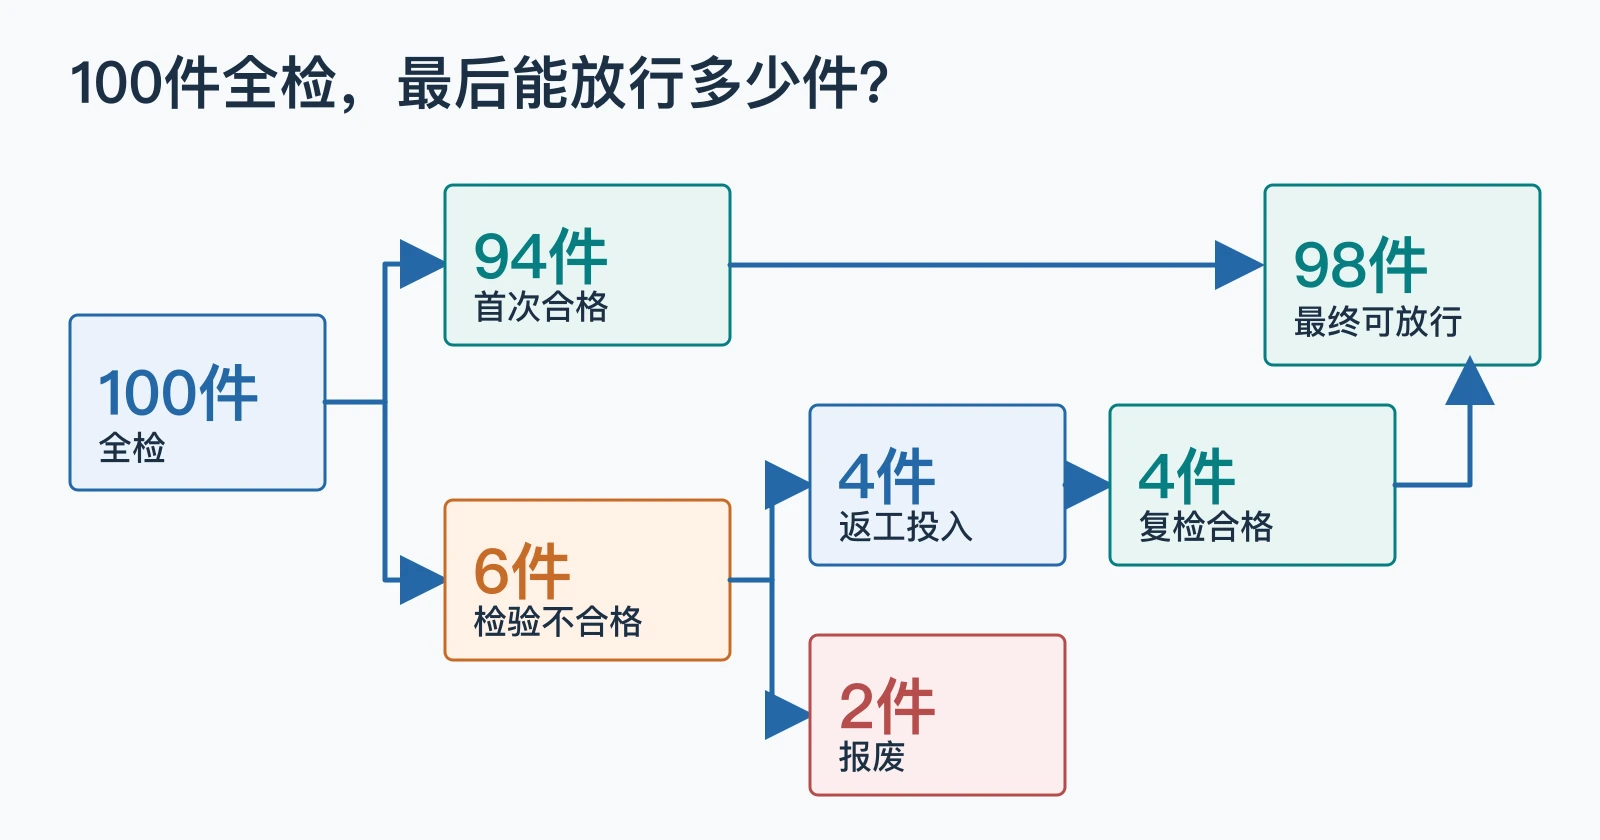
同一批里的94件、4件和2件,也不能一直共用一个笼统的“批次状态”。至少要能按处置数量或件号分别追踪:哪些已经放行,哪些还在返工,哪些已经报废。否则一锁就锁住整批,一放又可能把不该放的货放出去。
复检这一步也不能省。执行人员报了“已完成”,只能说明处理动作做完;能否转入下一工序或可用库存,还得看适用的验收条件、复检和放行结果。若复检仍不合格,这几件就继续留在待处理状态,不能因为任务关闭了,库存也跟着自动变成可用。
至于补料、工时和报废成本记到哪里,要跟企业现有的成本核算口径对齐。MES可以留执行明细,ERP再按约定接收和核算;若企业已有其他成本管理方式,也应先确认主账在哪里。别让两个系统各自算出一份“返工成本”,月底再争哪份是真的。
已有MES和ERP,低代码该补哪一段?
先看看现有MES能不能把不合格记录、处置决定、返工执行和复检接起来。如果它已经能做,规则也能配置,先把现有功能用好。为了展示“系统统一”,再建一套同名返工流程,反而会出现两边都能改状态、谁都说不清以谁为准的问题。
真正需要补的,可能只是跨系统的那一段:质量部门已经作出处置决定,车间却没有收到返工任务,仓库也不知道其中几件暂时不能发;或者现场的返工路线总在变化,原系统每改一次都要排很久的开发期。
这时可以用织信把不合格评审、返工任务、复检结果以及权限规则建成有关联的业务应用,再按现有系统的接口条件,把获批的处置结果和实际执行结果送回MES、ERP或WMS。但无论怎么接,都得先定清哪边负责正式工单、哪边负责可用库存,接口失败后谁来补查。平台能提供搭建和连接能力,不会替企业拍这个板。
真要验收,就拿一批有返工也有报废的货走一遍
别只看演示里点完“返工完成”出现一个绿色勾。拿一批同时有首次合格、返工、报废的产品,从检验一路查到放行:不合格的件有没有被拦住?返工任务能不能找到原工单和缺陷记录?补料、工时留在哪儿?复检没通过时,库存是否仍不可用?最终合格数与报废数能否对上?
这几个问题走通了,再看系统还缺什么。若某一步只能靠人打电话解释,就先补那一步;若两套系统对同一批货给出不同数量,就先查口径和同步规则。返工返修任务进了MES,只是起点。等质量能查到放行依据、车间能查到处理记录、仓库能查到可用数量,而且三边指向同一批货,这件事才算处理完。
如果想继续改系统,织信能怎么接?
前面说的,是企业已经有ERP和MES,想把缺的流程补上。织信的AI对话开发可以先根据业务需求生成数据表、工作流等应用结构,团队再拿真实的返工单跑一遍:原工单能不能关联,审批该到谁,复检没过会不会误放行。发现不对,再让AI辅助修改。AI能加快搭建和调整,业务规则仍得靠企业自己验收。
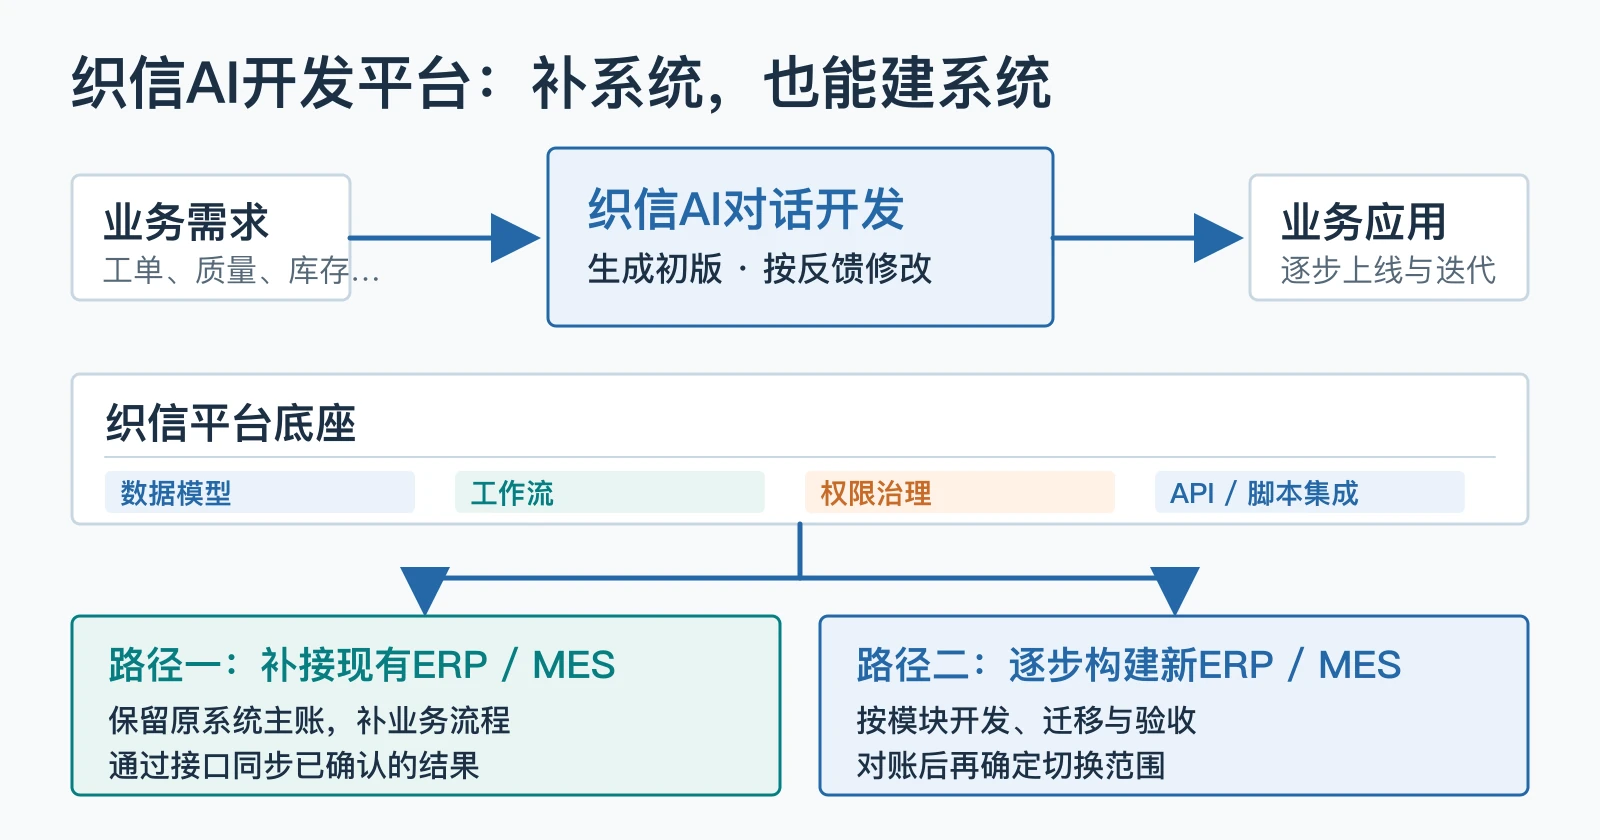
还有一种情况:原有ERP、MES已经不适合继续用了,企业准备重新建设。织信也可以作为开发底座,按模块逐步构建自己的ERP和MES,而不只是给旧系统补一个页面。产品、BOM、工单、报工、质量、库存和成本这些对象之间怎么关联,哪些历史数据要迁,旧系统何时停用,都要在建设过程中一项项确认。先让新模块跑通并对上账,再决定切换范围,比喊一句“整体替换”更稳妥。
所以,选哪条路,先看企业要不要保留旧系统的主账。保留,就用织信补流程、接接口;要替换,就在织信上分阶段建系统,同时把迁移、权限和验收算进计划里。这样AI和低代码的速度,才能真正用在业务需要的地方。
版权声明:本文内容由网络用户投稿,版权归原作者所有,本站不拥有其著作权,亦不承担相应法律责任。如果您发现本站中有涉嫌抄袭或描述失实的内容,请联系邮箱:hopper@cornerstone365.cn 处理,核实后本网站将在24小时内删除。
相关文章推荐
- 1 如何做好生产管理?制造业生产管理系统解决方案!
- 2 制造业行业现状及智能生产管理系统一体化解决方案
- 3 如何快速开发一个简单实用的MES系统?
- 4 如何使用低代码平台快速开发一个MES系统?
- 5 什么是生产管理?制造企业想要做好生产管理应该怎么做?
- 6 MES生产管理系统都具备哪些功能?这9大功能你都用过吗?
- 7 哪个车间设备管理系统好用?
- 8 深度探讨:100人规模的生产车间,该如何进行员工管理?
- 9 资产设备管理系统的优势有哪些?
- 10 设备管理系统有哪些功能?
- 11 免费生产管理系统软件mes
- 12 企业安全生产管理系统包括哪几个方面?
- 13 生产管理系统的主要功能有哪些?
- 14 什么是设备管理系统?
- 15 企业生产管理流程不熟,感觉力不从心?只需4步全搞定
最近更新
织信MES生产管理系统:实现生产过程智能化管控
织信MES生产管理系统是一款专注于生产过程管理的系统,它可以帮助企业实现生产过程的智能化管控,提高生产效率,保证产品质量。
核心模块
· 生产计划与排程:支持根据销售订单和生产能力,制定合理的生产计划,提供高级排程算法。
· 生产执行管理:实现生产过程的实时监控和管理,支持生产工单的创建、下达、执行和完工管理。
· 质量管理:支持从原材料检验到成品检验的全流程质量管控,支持质量检验计划的制定、检验数据的采集和分析。
· 设备管理:支持设备台账管理、设备维护计划制定、设备故障报修和处理等功能。
· 物料管理:实现生产过程中的物料跟踪和控制,支持物料需求计划的生成、物料领用和消耗管理。
织信MES生产管理系统基于低代码平台开发,具有强大的集成能力和数据驱动的决策支持。系统支持与ERP、PLM、WMS等系统的无缝集成,实现数据共享和流程协同。通过实时数据采集和分析,系统提供多维度的生产数据分析报表,如生产效率分析、设备利用率分析、质量分析等。
各行业用户的共同选择



客服电话
0755-86660062
获取您的专属数字化方案